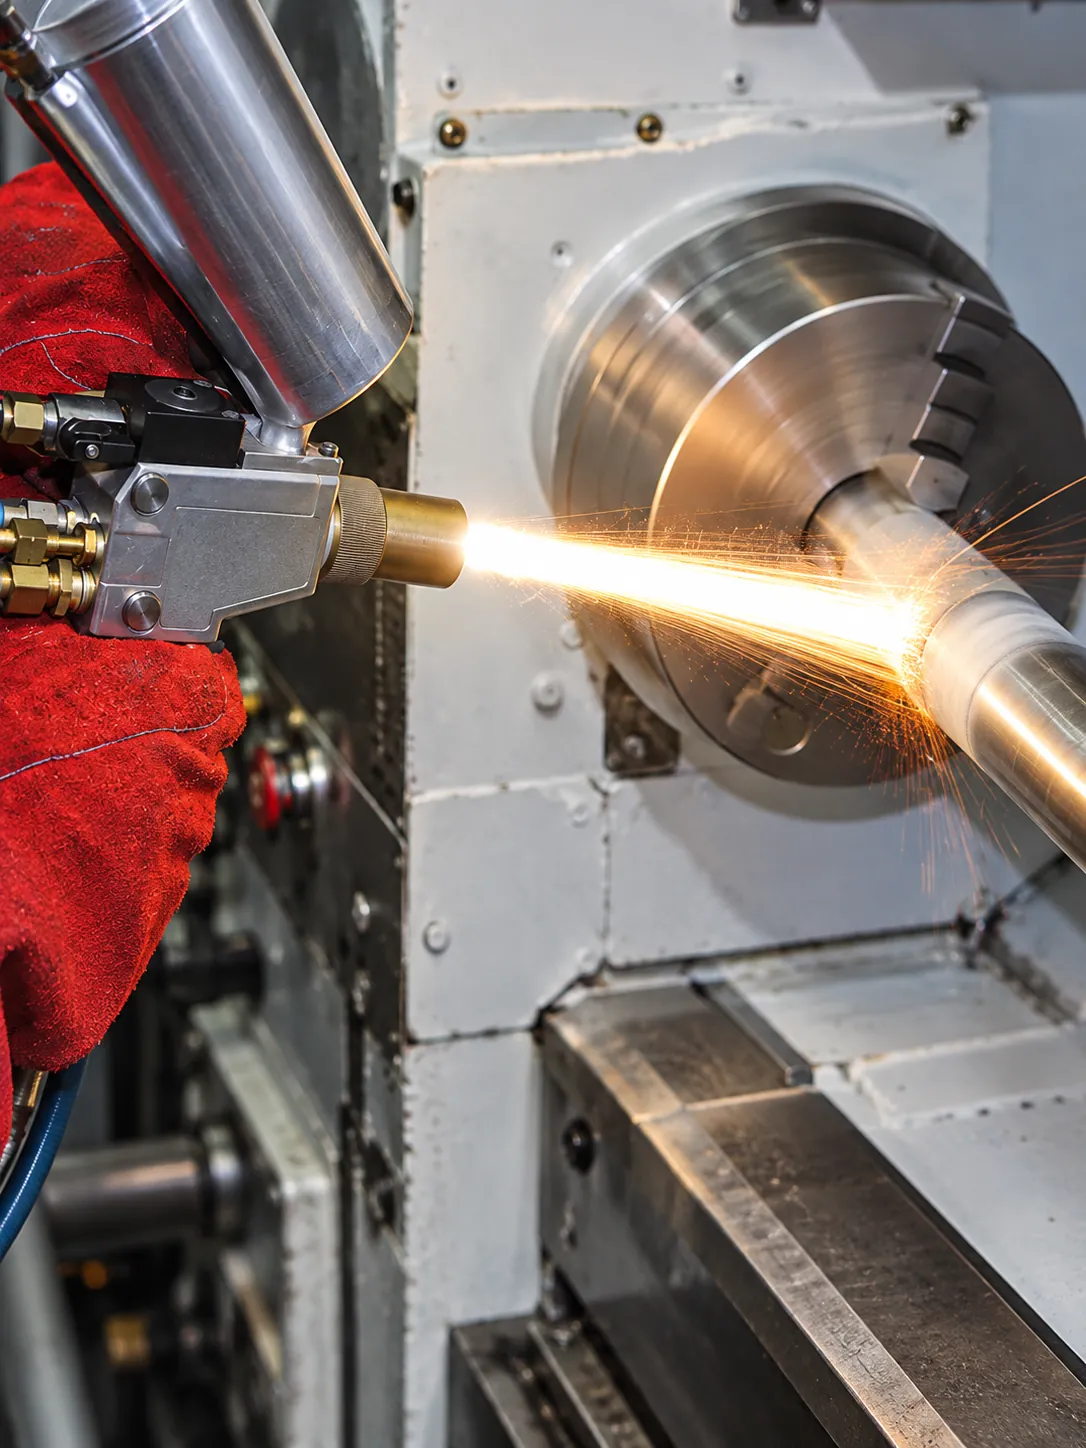
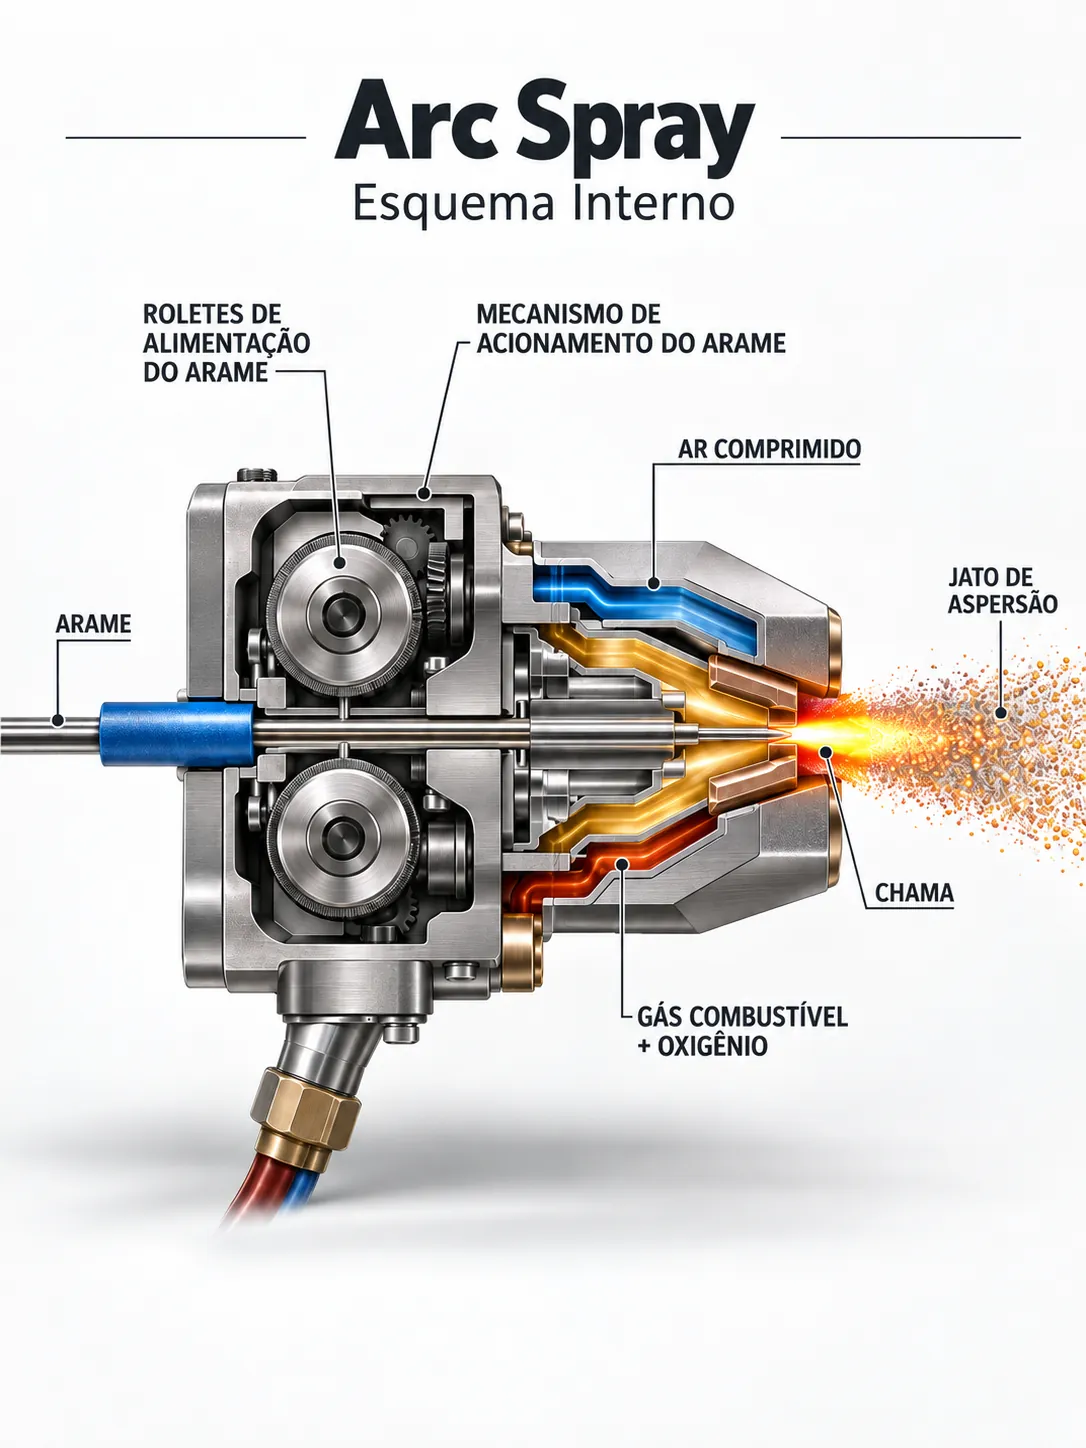
O Arc Spray é um processo de aspersão térmica que utiliza dois fios metálicos alimentados em uma pistola de pulverização. Um arco elétrico derrete as extremidades dos fios. Em seguida, o ar comprimido sopra o material fundido sobre uma superfície preparada. Assim que as partículas atingem a superfície, elas esfriam e formam um revestimento forte e denso.
Dois arames metálicos são fundidos por arco elétrico e atomizados por ar comprimido em direção à peça. A técnica permite aplicar grandes volumes de material em alta velocidade, sendo ideal para geometrias simples e grandes áreas de recuperação.
Muitas empresas utilizam o Arc Spray devido à sua alta velocidade de revestimento e boa adesão. Além disso, apresenta menor transferência de calor em comparação com a soldagem, reduzindo o risco de distorção das peças. É uma técnica eficaz para proteção contra corrosão, resistência ao desgaste e até mesmo para a recuperação de peças de máquinas desgastadas.
O Arc Spray utiliza princípios básicos da física para criar um processo de revestimento eficaz. Quando dois fios carregados se tocam, formam um arco elétrico. A energia do arco derrete o fio. O ar comprimido remove esse metal fundido em minúsculas gotículas e as dispara em alta velocidade em direção a uma superfície. Essas gotículas atingem a superfície e se espalham. Cada nova camada se liga à anterior até que a espessura de revestimento desejada seja alcançada.
Este método funciona com muitos metais e ligas, como zinco, alumínio, cobre, aço e níquel. Ele cria revestimentos resistentes e duradouros.
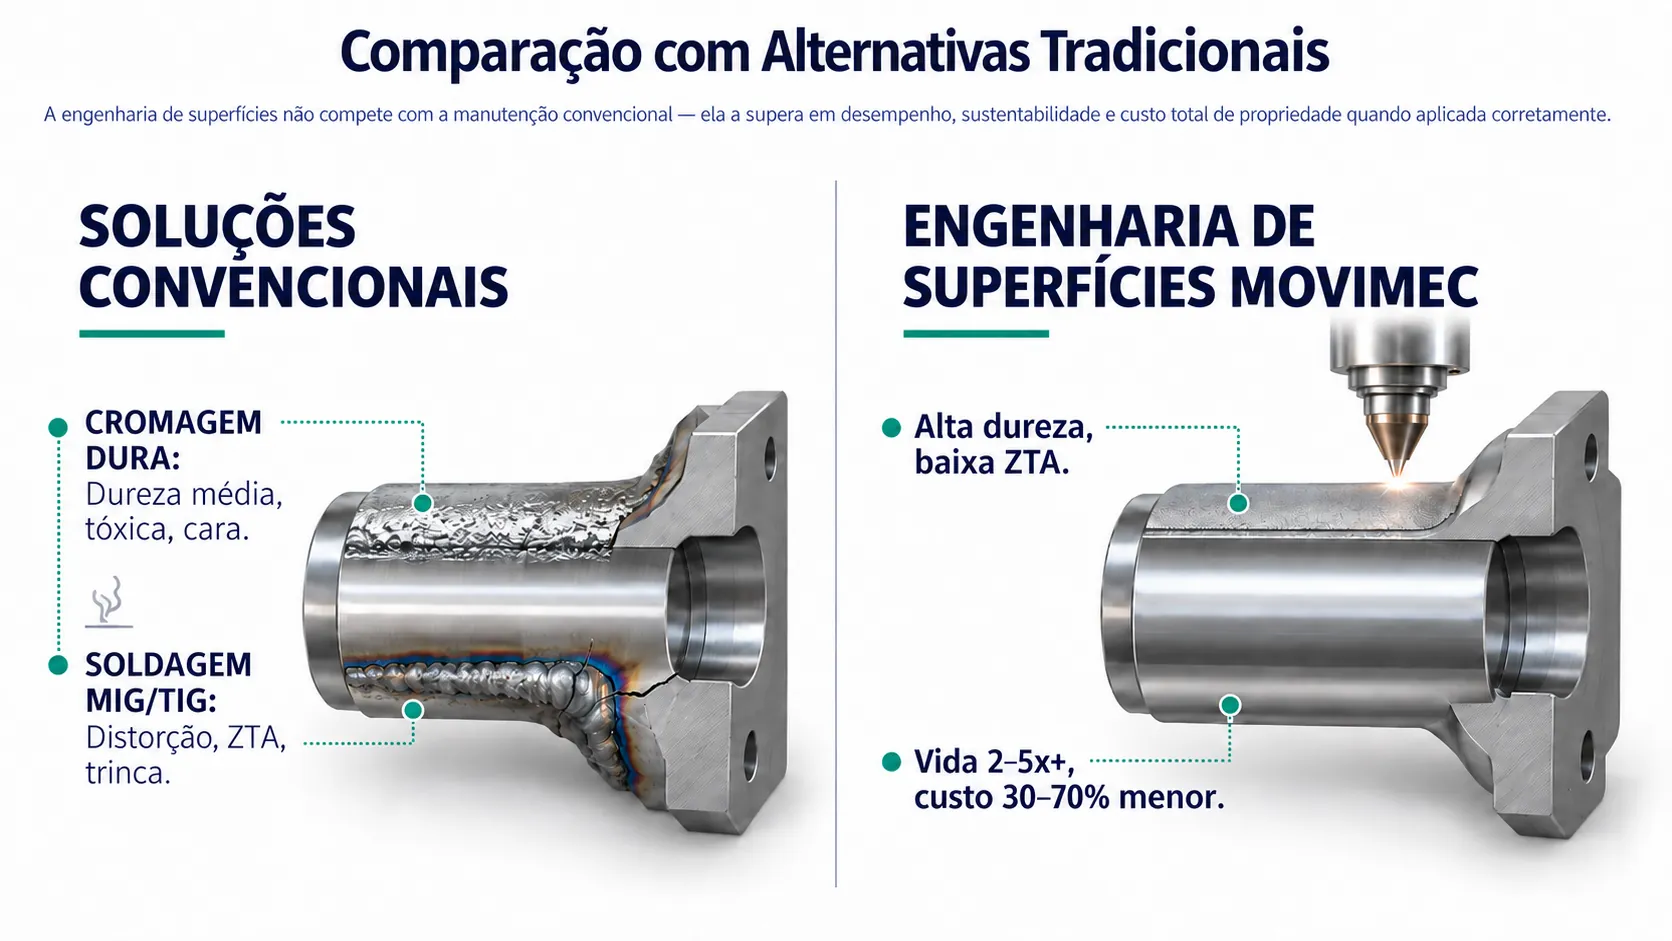
A escolha da tecnologia não é arbitrária — ela é determinada pelo mecanismo de desgaste, geometria do componente, nível de precisão exigido e custo-benefício da intervenção.
Arraste para o lado →
| Critério | HVOF | Laser Cladding | Arc Spray |
|---|---|---|---|
| Dureza máxima | 72 HRC | 65 HRC | 40 HRC |
| Porosidade | < 1% | < 0,5% | 5–15% |
| Ligação ao substrato | Mecânica/Química | Metalúrgica | Mecânica |
| ZTA (distorção) | Muito baixa | Mínima | Baixa |
| Taxa de deposição | Média | Baixa | Alta |
| Custo relativo | Médio-Alto | Alto | Baixo |
| Aplicação ideal | Abrasão, erosão, corrosão | Precisão, fadiga, impacto | Corrosão, recuperação dimensional |
A seleção do material de revestimento é tão crítica quanto a escolha da tecnologia. Cada liga ou compósito entrega um perfil específico de propriedades superficiais.
Arraste para o lado →
| Material | Características e aplicação |
|---|---|
| WC-Co / WC-CoCr | Carbeto de tungstênio com cobalto. Dureza 65–72 HRC. Máxima resistência à abrasão e erosão. Via HVOF. Ideal para rolos, guias e hastes. |
| Cr₃C₂-NiCr | Carbeto de cromo com matriz de níquel-cromo. Excelente para temperaturas acima de 500°C e resistência à oxidação a quente. Via HVOF. |
| Stellite (Co-Cr-W) | Liga de cobalto com alta resistência ao desgaste por impacto e à corrosão. Via Laser Cladding. Ideal para ferramentas e selos mecânicos. |
| Inconel 625 / 718 | Liga de níquel de alta performance para ambientes corrosivos e temperaturas extremas. Via Laser Cladding. Componentes em contato com gases e escórias. |
| Alumínio / Zinco (Arc Spray) | Proteção galvânica anticorrosiva de longa duração para estruturas, equipamentos e tanques em ambientes úmidos e agressivos. |